

Extrudersvetsning, svetsprotokoll och arbetslag på ett ställe
Arbeten på plats och i verkstaden planeras tillsammans, svetsprotokollet fylls i där svetsen görs och varje prov och lagning går att spåra till sin svetsare.
Förhållandena avgör om det går att svetsa
Polyeten och polypropen förlåter inte dåliga förhållanden. Kall skiva, vind över fogen, dagg på duken eller damm i överlappet försvagar en svets som ser bra ut ovanifrån. Bra lag kontrollerar innan de börjar och skriver ner vad de hittade.
Varje fog behöver ett protokoll
På tätskiktsjobb vill beställaren och kvalitetsingenjören veta vem som svetsade varje fog, med vilken maskin, med vilka inställningar och vilken dag. På tankar och tillverkade detaljer vill de ha samma sak, skarv för skarv. Svetsprotokoll på papper blir blöta, försvinner eller fylls i ur minnet i slutet av veckan.
Provning och reparationer
Extrudersvetsar provas oförstörande på plats, oftast med vakuumklocka eller gnistprovare, och prover skärs ut för drag- och skjuvprov. Allt som inte klarar sig lagas med en lapp och provas igen. Vart och ett av stegen måste gå att spåra tillbaka till den ursprungliga fogen.
Tillverkning i verkstad och montage på plats
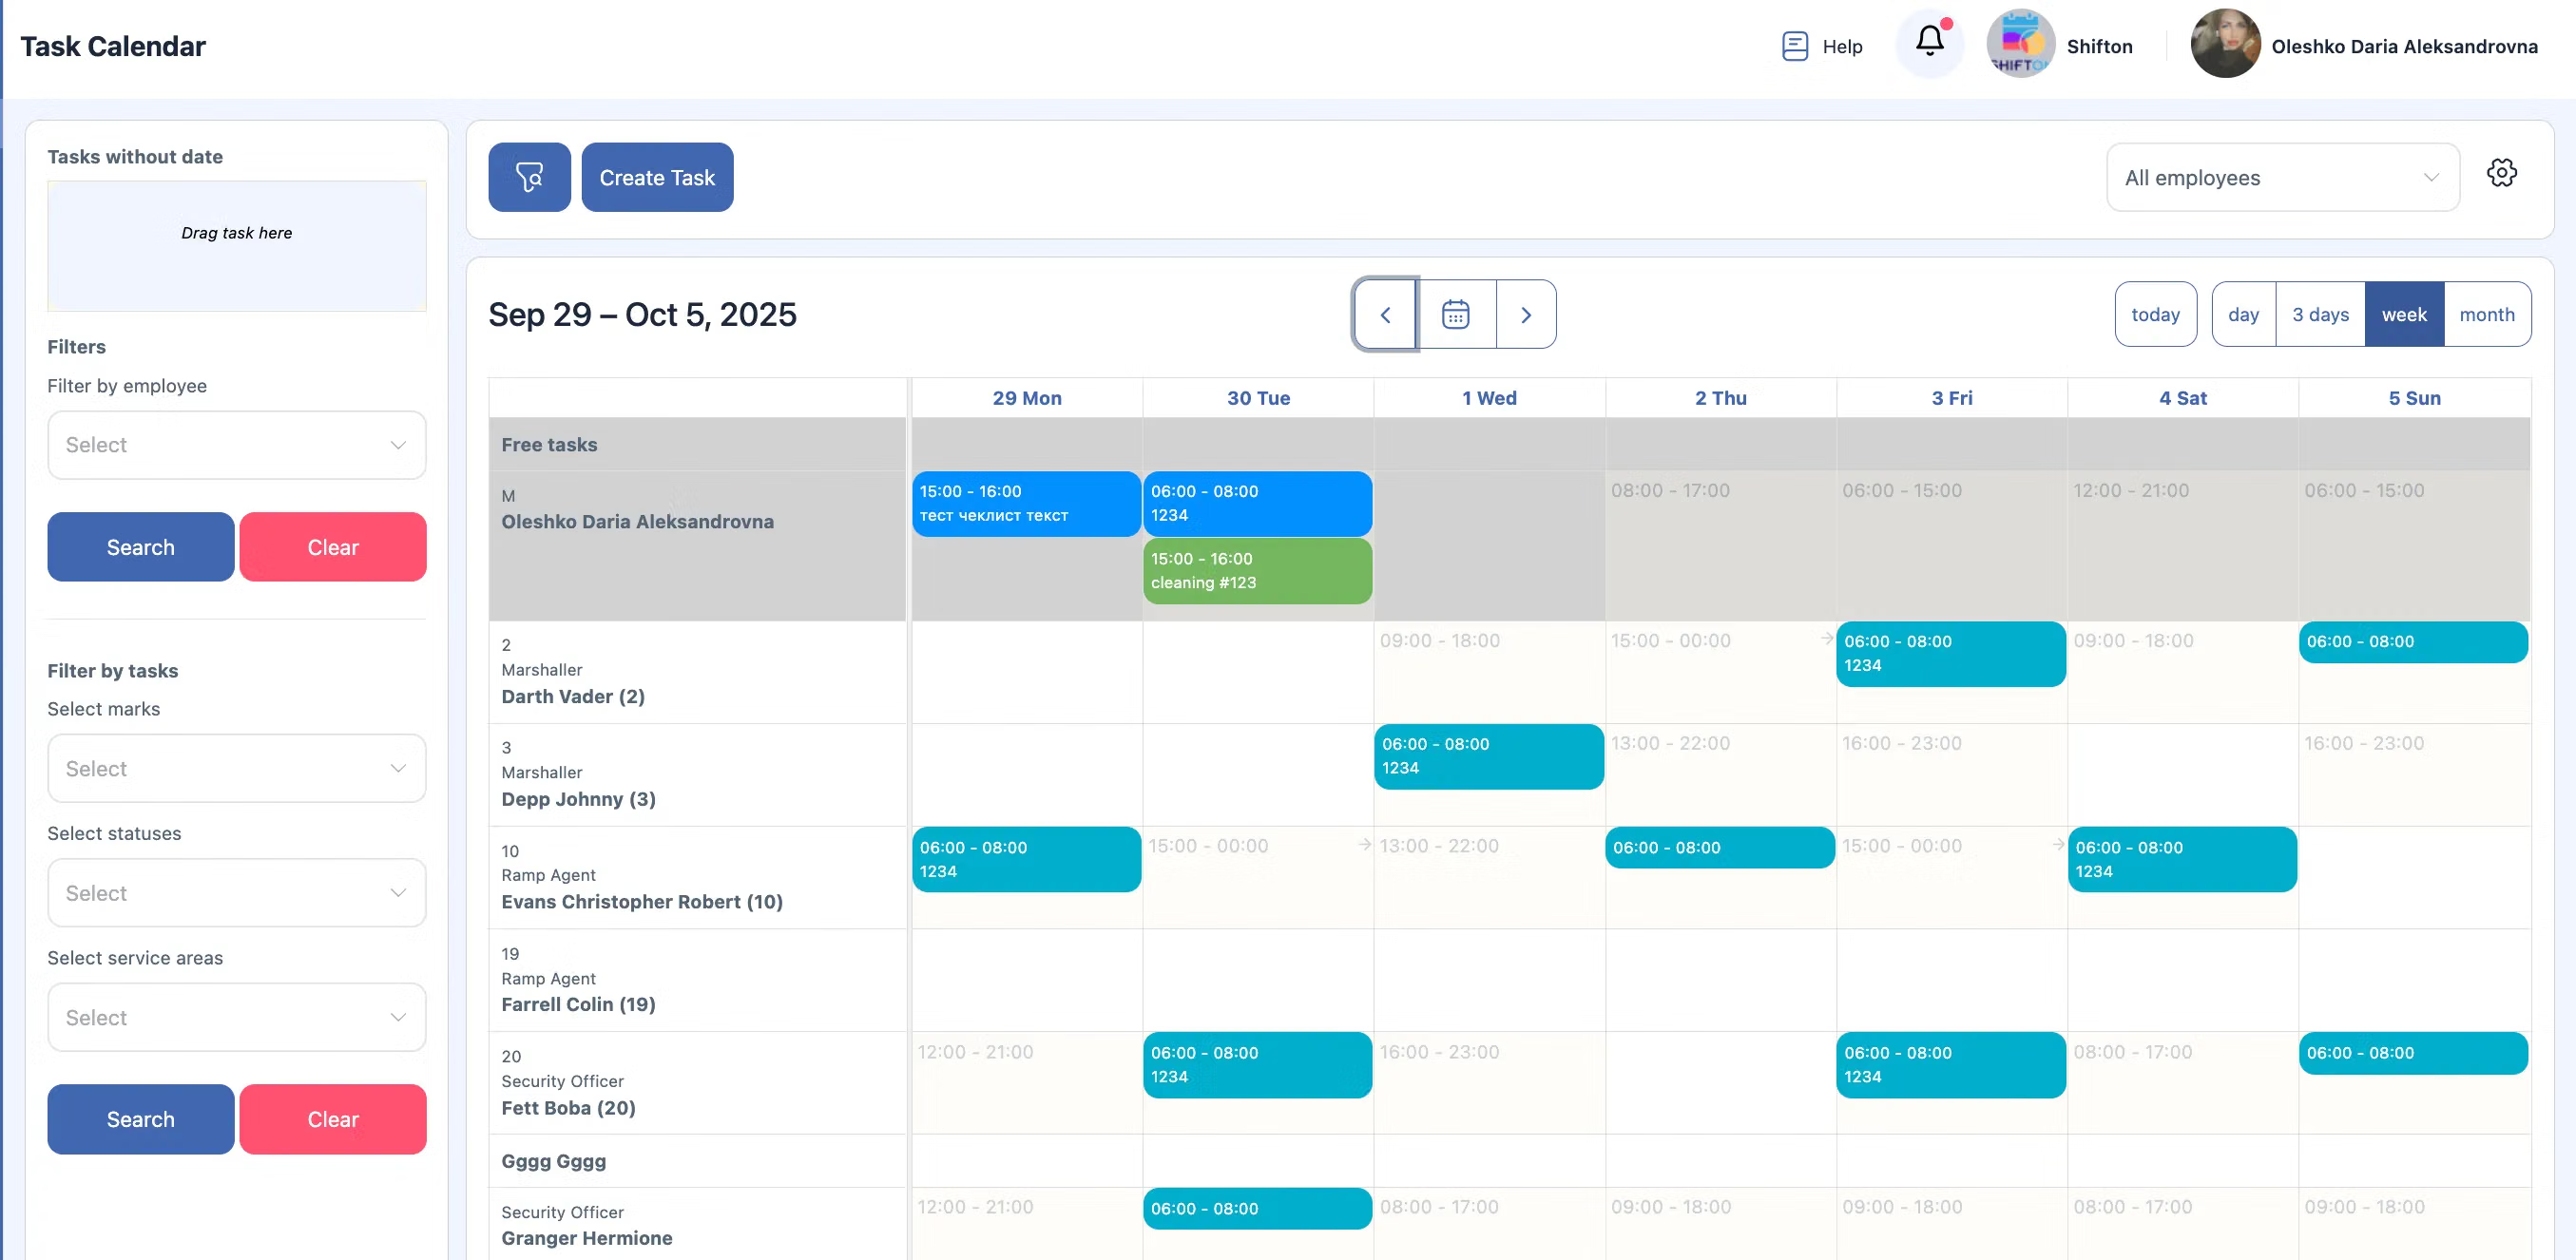
Många plastsvetsföretag gör båda delarna: tankar, pumpgropar och ventilationskanaler tillverkas i verkstaden och levereras sedan och monteras på plats, vid sidan av separata tätskiktsuppdrag. Samma svetsare rör sig mellan dem, och planeringen måste visa var var och en befinner sig.
Börja med gratisplanen
Ingen tidsbegränsning. Få full tillgång till kärnfunktioner och uppgradera när du är redo.
Se hur plastsvetsföretag planerar fogar, prov och arbetslag
Vad programvara för svetsföretag ska göra för en plastentreprenör
Det mesta av svetsprogramvaran på marknaden är skriven för stål: svetsprocedurspecifikationer, register över svetsarbehörighet, materialintyg för bärande konstruktioner. Extrudersvetsning av plast har sin egen version av allt detta, men i vardagen är det större problemet enklare. Kontoret behöver veta vilken svetsare som är på vilket bygge, vad som svetsades, om det klarade provet och vad det kostade i timmar. Det är schemaläggning och dokumentation, och det är där de flesta företag fortfarande förlitar sig på papper.
Tätskiktsarbeten
Tätning med geomembran av deponier, dammar, lagunbassänger och sekundära uppsamlingsytor är oftast en kombination av kilsvetsning för långa fogar och extrudersvetsning för detaljer, rörgenomföringar, lappar och hörn. Jobbet går framåt i etapper allteftersom markentreprenören lämnar över ytor. Lagen väntar på godkänd undergrund, duken läggs ut våd för våd och fogarna svetsas och provas bakom den.
Varje överlämning är ett datum som kan glida, och tätskiktslaget är ofta sista yrkesgrupp innan täckmassorna läggs på. Om varje yta är en egen uppgift med status och protokoll ser kontoret vad som är klart och vad som väntar på en annan entreprenör.
Kvalitetsdokumentation vid överlämning
När ett tätskiktsjobb är klart får beställaren en pärm: läggningsplan, svetsprotokoll, provresultat, reparationsprotokoll och resultat från förstörande provning. Om formulären fylldes i samma dag handlar pärmen om att samla ihop rapporter. Om allt står i anteckningsböcker blir det en vecka av inskrivning och gissningar.
Maskiner och svetstråd
Handextrudrar, kilsvetsar, elverk och provutrustning åker mellan byggen i skåpbilar, och den som har missat sin service är alltid den som går sönder på ett avlägset jobb. En kort kontroll per maskin i slutet av dagen fångar en kärvande drivning eller ett element som håller på att ge upp innan det spelar roll. Svetstråden är det andra som tar slut vid fel tillfälle: den måste matcha skivans material och färg, och batcher registreras för spårbarhet. Att veta vad som åkte ut till varje bygge, och vad som kom tillbaka, gör att nästa jobb inte startar en dag sent.
Resor, arbetstimmar och små reparationsuppdrag
Mellan de stora tätskiktskontrakten finns de små jobben som betalar räkningarna: en spricka i duken i en gödselbrunn på en gård, en läckande svets i en kemikalieinvallning, en skadad rörgenomföring. De är korta, brådskande och ofta långt bort. Att gruppera dem per område och passa in dem kring de långa kontrakten är där en tavla som visar varje svetsares vecka betalar sig.
Timmar registrerade per jobb, inklusive resor och väderstopp, ger den verkliga kostnaden för varje kontrakt. Det är den siffran man ska titta på innan nästa offert.
Verkstadsprogramvara för plastsvetsare
Verkstadsprogramvara följer oftast order genom steg: kapning, formning, svetsning, provning och utleverans. För en plasttillverkare är stegen liknande, och vart och ett tjänar på en kort checklista så att inget hoppas över när verkstaden har mycket att göra. En tank som lämnar verkstaden utan registrerat täthetsprov är en tank som kommer tillbaka.
Timmar per steg visar också var offerterna slår fel. Om svetsningen av utloppen på en viss tankmodell alltid tar längre tid än kalkylerat kan nästa offert ta hänsyn till det. Detsamma gäller omarbete: ett register över vilka tillverkningar som inte klarade täthetsprovet, och varför, visar om felet ligger i en konstruktion, en skivbatch eller en viss arbetsbänk.
Programvara för svetskontroll och vad det egentligen betyder här
Med programvara för svetskontroll menas ofta särskilda verktyg för röntgen- eller ultraljudsresultat på metallsvetsar. För plastsvetsentreprenörer handlar kontrollen mest om vakuumklocka, gnistprov och förstörande provning, plus visuell kontroll. Allt det passar utmärkt i digitala formulär, förutsatt att formulären är utformade efter er procedur och kundens specifikation.
Vad Shifton Field Service gör
Den schemalägger svetsning i verkstad och på plats på en tavla, lägger svetsprotokoll, provformulär och checklistor i varje svetsares mobil och sparar foton, resultat, timmar och signaturer med jobbet för rapportering. Företag med en eller två anställda får tavlan, appen, formulären och rapporterna gratis och utan tidsgräns; fakturering, lager, GPS-platskontroll och kundportalen är separata moduler som kostar.
Det är inte ett system för hantering av svetsprocedurer, det lagrar eller kontrollerar inte svetsarcertifikat och det läser inte data från extrudrar eller provutrustning. Det planerar arbetet och sparar de protokoll som svetsarna skapar.
Vanliga frågor
Kan svetsarna fylla i svetsprotokoll i mobilen?
Ja. Du bygger svetsprotokollet som ett formulär med de fält dina kunder kräver, och varje svetsare fyller i det på jobbet. Posterna sparas med jobbet och tidsstämplas när de skickas in.
Hur registrerar vi resultat från vakuumklocka och gnistprov?
Som poster i checklistan eller formuläret på jobbet, en per provad sträcka, med godkänt eller underkänt, position och ett foto vid behov. En underkänd sträcka kan följas av en reparationsuppgift på samma jobb.
Kan en reparationslapp kopplas till fogen den lagar?
Reparationsformuläret hänvisar till fognumret och det underkända provet, så kvalitetsdokumentationen visar felet, lappen och omprovet tillsammans.
Kan vi se till att bara behöriga svetsare skickas till tätskiktsjobb?
Det är arbetsledaren som väljer vem som åker, och jobbet anger vilken behörighet som krävs. Programvaran kontrollerar inte svetscertifikat på egen hand, så håll dem i ert eget register.
Vad händer om deponicellen vi tätar saknar mobiltäckning?
Svetsarna kan fortsätta registrera fogar, prov och foton även när mobilen saknar täckning i botten av cellen; posterna laddas upp när de kommer tillbaka upp i täckning.
Vad kostar det för ett svetsföretag med två personer?
Ingenting, så länge ni är högst två anställda. Det omfattar schemaläggning, mobilappen, formulär och checklistor samt rapporter. Fakturering, lager, GPS-platskontroll och kundportalen är separata betalmoduler.
Klarar den verkstadstillverkning lika väl som montage på plats?
Ja. Båda syns på samma tavla som jobb med egna checklistor, så du ser varje dag vilka svetsare som är i verkstaden och vilka som är ute på plats.
Redo att förvandla din fältverksamhet?
Gå med tusentals fältserviceföretag som litar på Shifton för smartare drift varje dag.